

د تودوخې کنټرول په جریان کېد POY (په جزوي ډول متمرکز سوت) د تولید پروسهد سوت د مطلوب کیفیت او ځانګړتیاوو د ډاډ ترلاسه کولو لپاره خورا مهم دی. د تودوخې کنټرول ځانګړي میتودونه د کارول شوي تجهیزاتو او پروسو پورې اړه لري توپیر کولی شي، مګر دلته ځینې عمومي لارښوونې دي:
خام مواد مخکې له مخکې ګرم کړئ: د اخراج پروسې ته د ننوتلو دمخه، خام مواد، معمولا د پالیسټر چپس، باید یو ځانګړي تودوخې ته مخکې له مخکې تودوخه شي. دا معمولا په هاپر یا د مخکې تودوخه کولو چیمبر کې ترسره کیږي. د مناسب مخکې تودوخه تودوخې لپاره د جوړونکي سپارښتنې تعقیب کړئ.
د ایستلو پروسه: د اخراج په پروسه کې د پالیسټر چپسونو د مخکې تودوخه کولو په وخت کې ویلې کول او د سپینریټونو له لارې یې ایستل شامل دي ترڅو فلامینټونه جوړ کړي. د اخراج په وخت کې د تودوخې کنټرول لپاره، لاندې په پام کې ونیسئ:
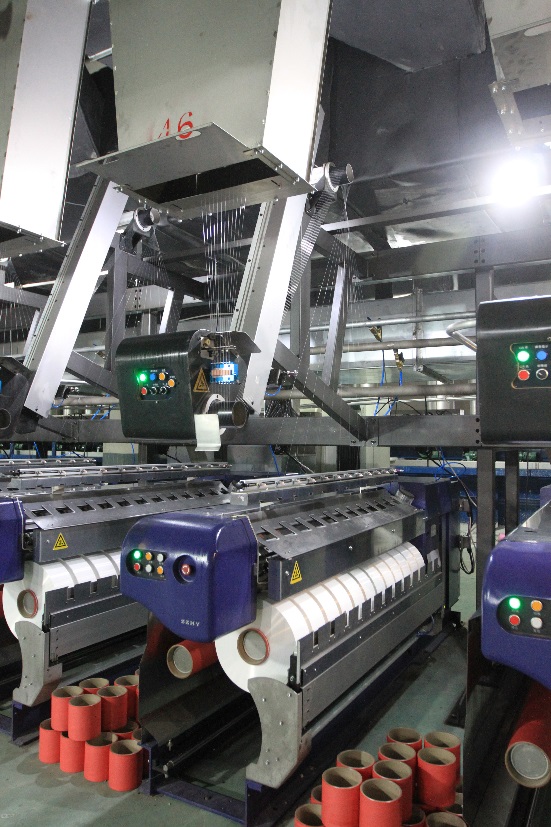
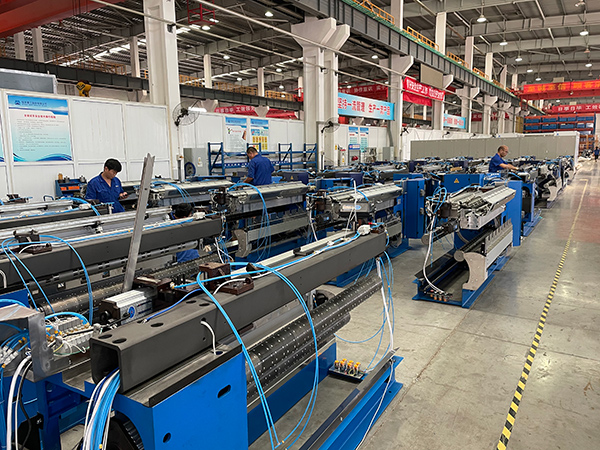
a.د بیرل تودوخه:د ایسټروډر بیرل ډیری تودوخې زونونه لري، چې هر یو یې د خپل تودوخې کنټرول لري. د دې زونونو د تودوخې تنظیمات د پالیسټر چپسونو د ځانګړو اړتیاو پراساس تنظیم کړئ چې پروسس کیږي. معمولا، تودوخه په تدریجي ډول د فیډ زون څخه د میټر کولو زون ته لوړیږي.
b. د سپنری تودوخه:سپنرېټ، چې هغه کوچني سوري لري چې له لارې یې پالیسټر ایستل کیږي، باید په یوه ځانګړي تودوخه کې وساتل شي. دا تودوخه د مطلوب فلامینټ قطر او ملکیتونو ترلاسه کولو لپاره خورا مهمه ده. د سپارښت شوي سپنرېټ تودوخې لپاره د تجهیزاتو جوړونکي لارښوونې وګورئ.
مړ کول:د ایستلو وروسته، فلامینټونه د ټینګولو لپاره قند کیږي. پدې پروسه کې معمولا د یخولو وسیلو لکه هوا یا اوبو له لارې د قندونو تیریدل شامل دي. د قند کولو وسیلو تودوخه باید په احتیاط سره کنټرول شي ترڅو مناسب قند ډاډمن شي او د هر ډول ناغوښتل شوي اغیزو لکه د فلامینټونو چپکیدل یا خرابیدلو مخه ونیول شي.
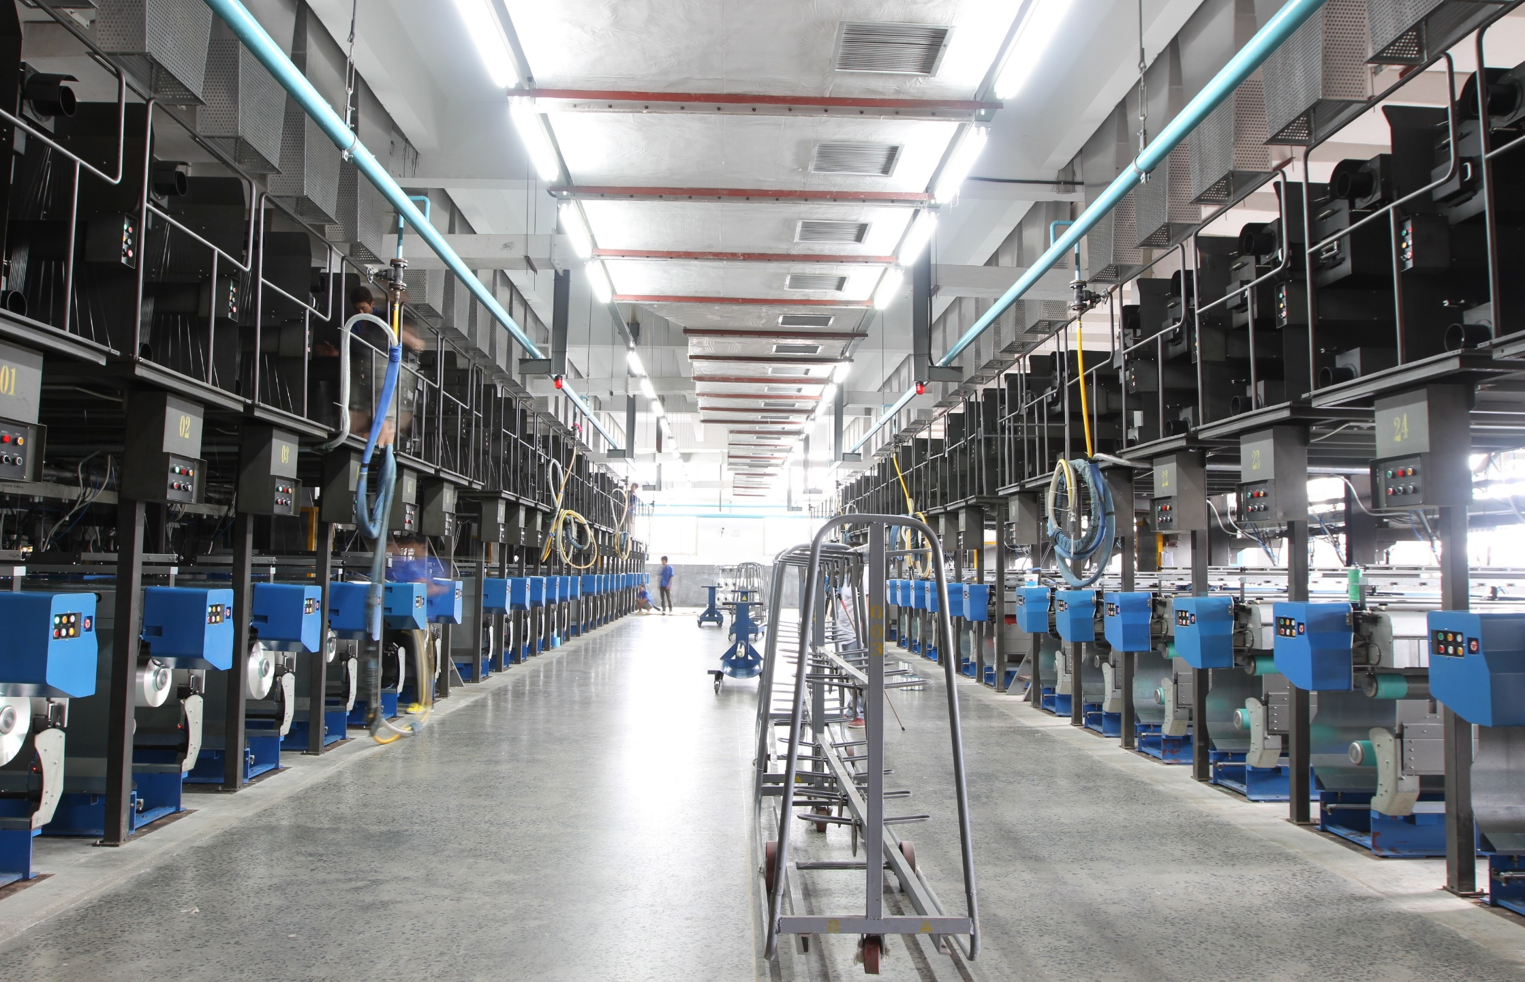
رسمول/غځول: د فلامینټونو رسمول یا غځول د پولیمر زنځیرونو د تنظیم او سوت ته د مطلوب ملکیتونو ورکولو لپاره یو مهم ګام دی. د دې پروسې په جریان کې، د مطلوب کچې د تنظیم ترلاسه کولو لپاره د تودوخې کنټرول ته اړتیا ده. لوړه تودوخه د ښه غځولو اسانتیا برابروي، مګر ډیر تودوخه کولی شي د فلامینټونو د خرابیدو لامل شي. د نقاشۍ تودوخه د پروسس شوي ځانګړي پولیمر او د هغې ملکیتونو پورې اړه لري. د تولید کونکي سپارښتنې تعقیب کړئ یا د مطلوب نقاشۍ تودوخې ټاکلو لپاره ازموینې ترسره کړئ.
انیلینګ:انیل کول د تودوخې درملنې پروسه ده چې په غځیدلي تار باندې ترسره کیږي ترڅو داخلي فشارونه کم کړي او د هغې ثبات ښه کړي. د انیل کولو تودوخه او موده د تار د ځانګړو اړتیاو پراساس توپیر کولی شي. د تولید کونکي لخوا چمتو شوي وړاندیز شوي انیل کولو پیرامیټرې تعقیب کړئ یا د غوره شرایطو ټاکلو لپاره ازموینې ترسره کړئ.
باد ورکول: د تاوولو په جریان کې، تار نور هم سړه کیږي ترڅو ډاډ ترلاسه شي چې دا خپل شکل او ځانګړتیاوې ساتي. د تاوولو په پروسه کې ممکن د یخولو خونې له لارې د تار تیریدل یا د سړې هوا یا اوبو جیټونو کارول شامل وي. پدې مرحله کې د تودوخې کنټرول وکړئ ترڅو د تودوخې پورې اړوند ستونزو یا د تار د خرابیدو مخه ونیول شي.
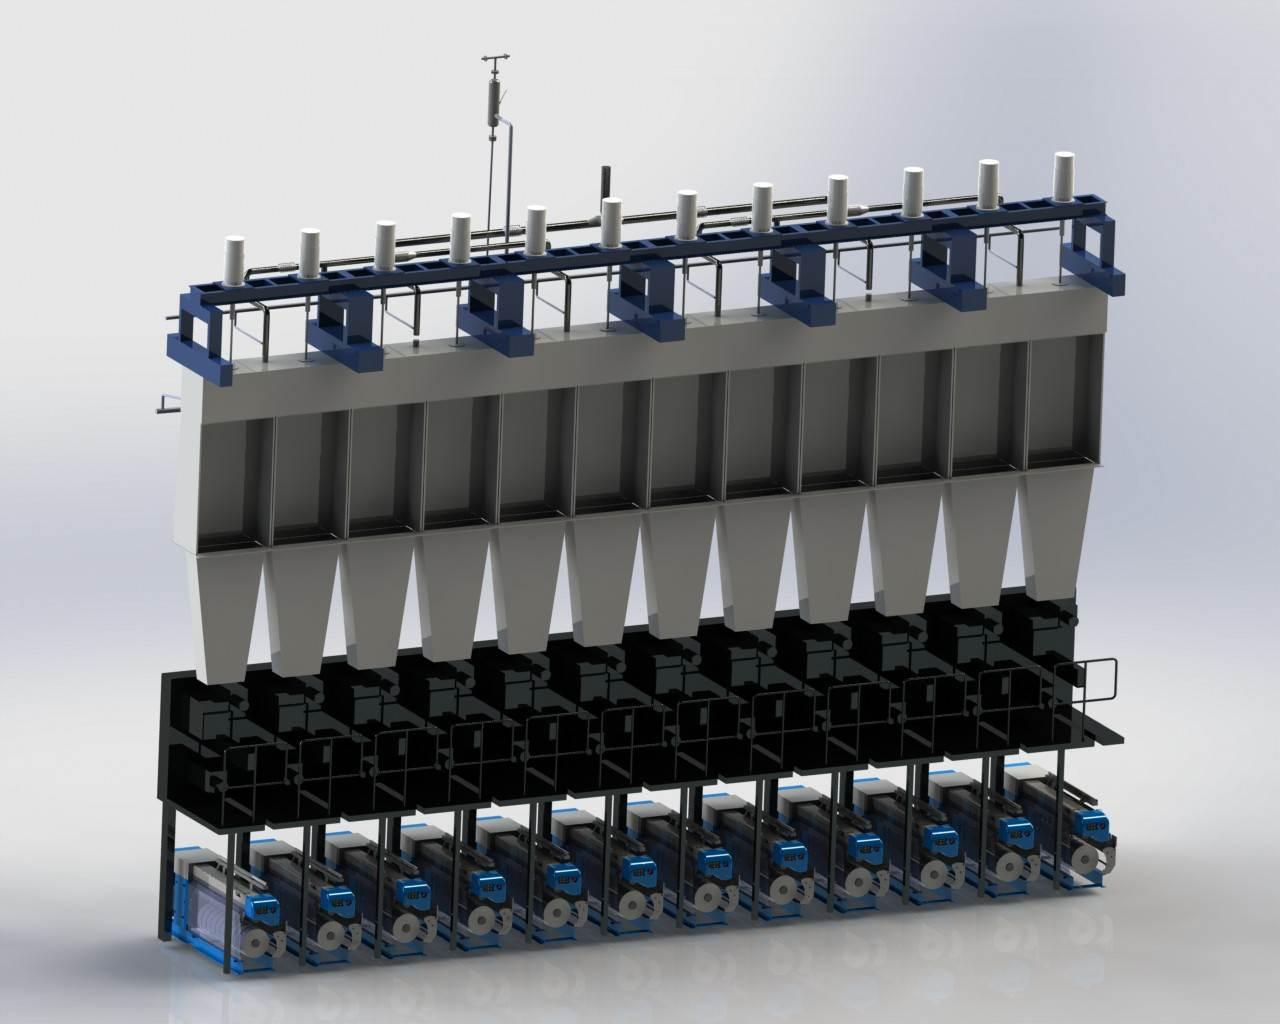
په یاد ولرئ، د تودوخې کنټرول ځانګړي پیرامیټرې ممکن ستاسو د POY تولید لاین کې کارول شوي تجهیزاتو او پروسو پراساس توپیر ولري. دا خورا مهمه ده چې د تجهیزاتو جوړونکي لارښوونو سره مشوره وکړئ، ازموینې ترسره کړئ، او د مطلوب سوت ځانګړتیاو او کیفیت اړتیاو پراساس د تودوخې تنظیمات غوره کړئ.
د پوسټ وخت: می-۲۹-۲۰۲۳